Resumo do artigo: Moldagem por injeção de conectoré um processo de fabricação crítico para a produção de caixas plásticas precisas e duráveis e componentes isolantes usados em conectores eletrônicos. Desde a seleção de materiais e engenharia de moldes até a inspeção dimensional e consistência de produção, cada etapa influencia o desempenho do conector.Qirené especializada em soluções de moldagem de conectores de precisão, oferecendo ferramentas personalizadas, usinagem de precisão e suporte de fabricação para aplicações em eletrônicos automotivos, eletrodomésticos, equipamentos industriais e outros produtos eletrônicos. Compreender o processo ajuda os designers de produtos e as equipes de compras a tomar decisões informadas sobre qualidade, custo e confiabilidade da produção a longo prazo.
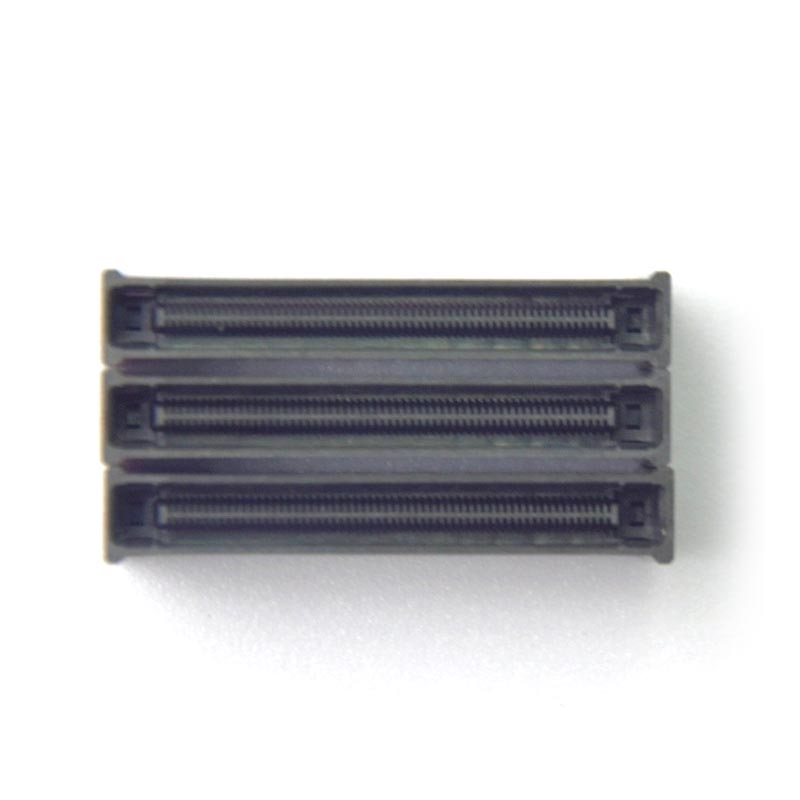
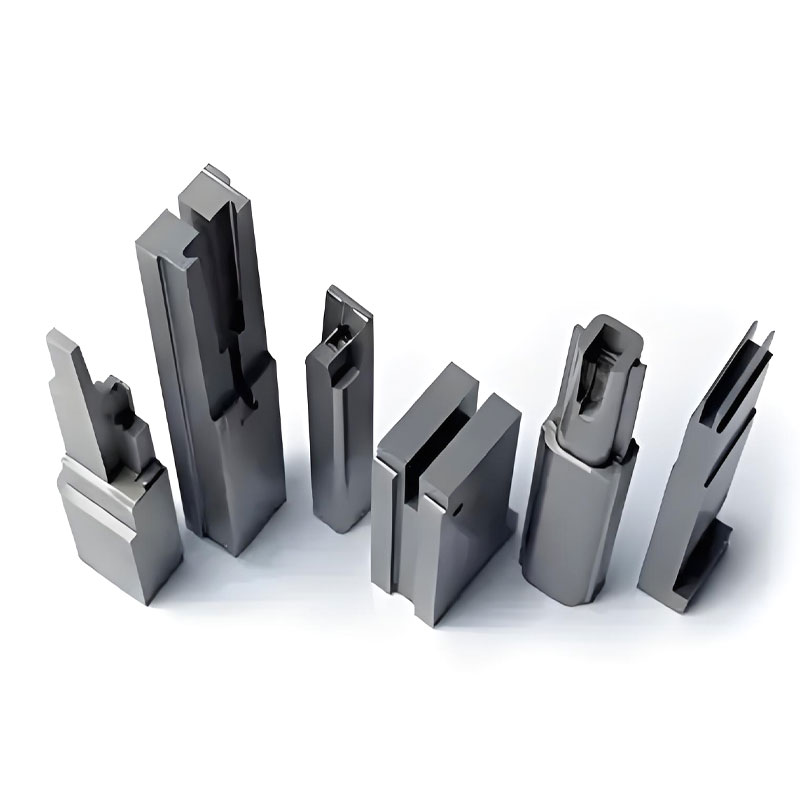
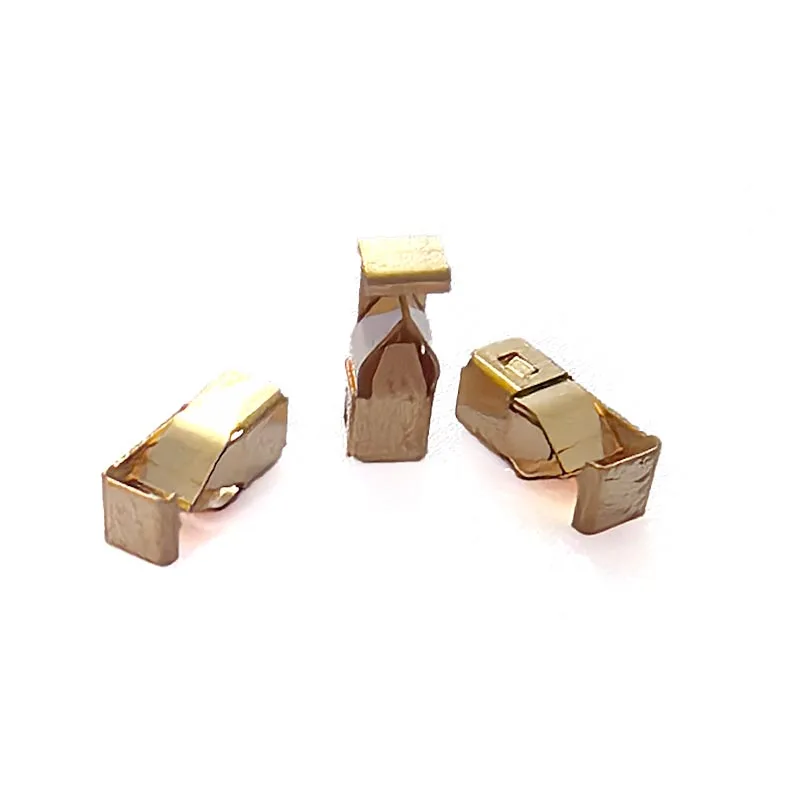
A moldagem por injeção de conector é um processo de fabricação no qual o material termoplástico fundido é injetado em uma cavidade de molde projetada com precisão, resfriado e ejetado para criar um componente acabado. É amplamente utilizado na fabricação de invólucros plásticos, suportes de terminais, estruturas isolantes, invólucros de proteção e outras peças necessárias para conectores elétricos e eletrônicos.
Ao contrário de muitos componentes plásticos de uso geral, as peças do conector geralmente contêm pequenas aberturas, paredes finas, recursos de travamento complexos e posições de terminais pouco espaçadas. Esses recursos devem funcionar em conjunto com contatos metálicos e componentes correspondentes. Mesmo um pequeno desvio dimensional pode afetar a montagem, a força de inserção, o alinhamento dos terminais ou a confiabilidade da conexão elétrica.
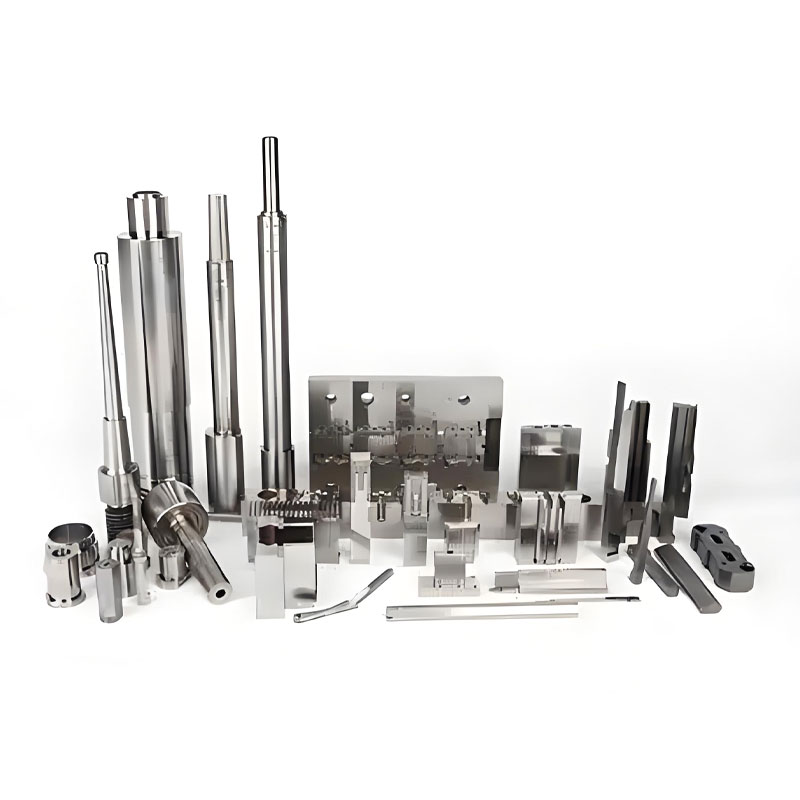
Por esse motivo, o sucesso da moldagem do conector depende da coordenação da engenharia de materiais, do projeto do molde, das configurações da máquina e dos procedimentos de inspeção. A Qiren fornece soluções de moldagem por injeção de conectores de precisão para clientes que buscam componentes plásticos personalizados e ferramentas para aplicações exigentes.
As aplicações típicas incluem:
A precisão é fundamental para o desempenho do conector porque o invólucro moldado estabelece a posição e o suporte dos contatos condutores. Suas dimensões influenciam o modo como os componentes se encaixam, como os terminais permanecem seguros e como o conector funciona durante o uso repetido.
Vários fatores tornam a moldagem de conectores de precisão mais exigente do que muitas aplicações convencionais de moldagem de plástico.
O passo do terminal, as dimensões da cavidade, as estruturas de travamento e as superfícies de contato devem estar em conformidade com os desenhos de engenharia aprovados. As tolerâncias devem ser estabelecidas de acordo com os requisitos funcionais de cada componente, em vez de aplicar uma tolerância desnecessariamente restrita a cada recurso.
A caixa de plástico deve fornecer isolamento adequado para o ambiente operacional pretendido. A seleção do material, a espessura da parede, a distância de fuga, a folga e a presença de vazios ou contaminação podem afetar a segurança elétrica. Os requisitos devem ser avaliados em relação aos padrões de produto e condições operacionais aplicáveis.
Os alojamentos dos conectores podem sofrer forças de inserção, vibração, mudanças de temperatura e ciclos repetidos de acoplamento. O componente moldado deve manter a sua forma e suportar os terminais sem fissuras, deformação excessiva ou perda de retenção.
Um protótipo de sucesso é apenas o ponto de partida. Os fabricantes devem manter dimensões repetíveis e desempenho funcional em lotes de produção, cavidades de molde e lotes de materiais. O processamento estável reduz refugos, retrabalho e interrupções de montagem evitáveis.
A seleção do material afeta a moldabilidade, o encolhimento, a resistência ao calor, o desempenho do isolamento, a resistência mecânica, a sensibilidade à umidade e o custo final do componente. A melhor resina depende do design do conector e do ambiente operacional.
| Material | Características principais | Aplicações potenciais | Considerações sobre seleção |
|---|---|---|---|
| PBT | Boa estabilidade dimensional e isolamento elétrico | Caixas elétricas e conectores de aparelhos | Avalie a exposição ao calor, o encolhimento e as condições de umidade. |
| PA (náilon) | Boa resistência mecânica e tenacidade | Conectores automotivos e industriais | Considere a absorção de umidade e seu efeito nas dimensões. |
| PCL | Baixo potencial de empenamento e adequação para projetos de passo fino | Conectores eletrônicos compactos e de alta densidade | Requer controle cuidadoso do fluxo de material e das condições de moldagem. |
| PPS | Capacidade de alta temperatura e resistência química | Aplicações elétricas e industriais especializadas | Avalie os requisitos de processamento, custo e projeto mecânico. |
| Resina Reforçada com Fibra de Vidro | Maior rigidez e redução do encolhimento direcional em formulações adequadas | Carcaças de conectores estruturais | A orientação da fibra pode influenciar o empenamento e a precisão dimensional. |
Esses materiais não são intercambiáveis. Os engenheiros devem revisar o grau da resina, a temperatura operacional, os requisitos de retardamento de chama, as propriedades dielétricas, a exposição a produtos químicos e os requisitos regulamentares aplicáveis antes de finalizar uma especificação.
Para obter orientação adicional, explore as soluções de moldagem por injeção de conectores da Qiren e os recursos relacionados de fabricação de moldes de precisão.
Um projeto confiável de moldagem por injeção de conector segue um fluxo de trabalho estruturado. A sequência pode variar dependendo da geometria da peça, dos requisitos da pastilha, do volume de produção e dos critérios de inspeção, mas as etapas essenciais permanecem semelhantes.
Para conectores contendo terminais metálicos, o posicionamento e a retenção do inserto requerem atenção especial. O carregamento ou montagem automatizada de insertos pode ser apropriado para programas de maior volume, desde que o equipamento possa manter consistentemente o alinhamento dos componentes.
As decisões de projeto tomadas antes do início da ferramentaria podem evitar modificações dispendiosas posteriormente. Uma revisão do projeto para fabricação deve considerar como o componente irá preencher, resfriar, ejetar, montar e funcionar em sua aplicação final.
Onde for prático, a espessura da parede relativamente uniforme ajuda a promover enchimento e resfriamento consistentes. Transições abruptas de espessura podem contribuir para marcas de afundamento, tensão interna ou empenamento. As nervuras e saliências devem ser projetadas para fornecer a resistência necessária sem criar seções desnecessariamente espessas.
A colocação da porta afeta os padrões de preenchimento, a localização das linhas de solda, o empacotamento e a aparência da superfície. Em invólucros de conectores, a comporta deve ser posicionada levando em consideração superfícies críticas de acoplamento, bolsões de terminais e áreas submetidas a tensões mecânicas.
Ângulos de inclinação apropriados e sistemas de ejeção bem projetados ajudam a liberar peças moldadas sem danificar características delicadas. O esboço necessário depende da resina, da textura da superfície, da geometria da peça e dos requisitos dimensionais.
Para conectores moldados por inserção, os terminais metálicos devem permanecer nas posições especificadas durante a injeção e o resfriamento. O suporte do molde, a precisão do carregamento da pastilha, o fluxo de resina e a expansão térmica influenciam a relação final entre o invólucro de plástico e os componentes metálicos.
Práticas de design úteis incluem:
O controle de qualidade para moldagem por injeção de conectores deve abordar tanto a aparência do componente moldado quanto seu desempenho funcional. Uma peça pode parecer aceitável e ainda apresentar desalinhamento terminal, desvio dimensional ou retenção mecânica insuficiente.
Um plano de inspeção prático pode incluir os seguintes controles:
Defeitos comuns e suas possíveis causas incluem:
| Defeito | Possível causa | Abordagem Corretiva |
|---|---|---|
| Clarão | Folgas nas linhas de partição, pressão excessiva ou desgaste do molde | Inspecione a condição das ferramentas e otimize as configurações de processamento. |
| Tiros curtos | Enchimento insuficiente, fluxo restrito ou ventilação inadequada | Revise os parâmetros de design, ventilação e enchimento da comporta. |
| Deformação | Resfriamento irregular, orientação do material ou contração diferencial | Melhore o equilíbrio do resfriamento e revise a geometria e a seleção de materiais. |
| Marcas de pia | Seções espessas ou embalagem e resfriamento insuficientes | Otimize a geometria da parede e as condições de empacotamento. |
| Desalinhamento Terminal | Movimento da inserção, variação de ferramenta ou carregamento inconsistente | Melhore a localização, o suporte e a verificação dimensional da inserção. |
Os limites de aceitação e a frequência dos testes devem ser definidos pela especificação do produto, requisitos do cliente e nível de risco. Para aplicações críticas de segurança ou de alta confiabilidade, pode ser necessária validação adicional.
Nem todo conector exige o mesmo investimento em ferramentas ou estratégia de inspeção. A comparação a seguir ilustra como os requisitos da aplicação influenciam a abordagem de fabricação.
| Exigência | Conector Padrão | Conector de precisão |
|---|---|---|
| Geometria | Recursos relativamente simples | Cavidades finas e detalhes complexos |
| Estratégia de tolerância | Com base nos requisitos gerais de montagem | Recursos críticos recebem limites mais rígidos baseados em funções |
| Ferramentas | Configuração de molde convencional quando adequado | Cavidade, resfriamento, ventilação e controle de alinhamento mais exigentes |
| Inspeção | Verificações visuais e dimensionais | Metrologia detalhada e verificação funcional adicional |
| Risco de Processo | Principalmente relacionado ao enchimento e dimensões gerais | Pode incluir posição terminal, ajuste correspondente, empenamento e retenção |
A distinção não é simplesmente uma questão de tamanho do produto. Um conector pequeno pode exigir ferramentas altamente sofisticadas se contiver terminais pouco espaçados ou precisar manter um alinhamento preciso com uma placa de circuito. Os requisitos de engenharia devem determinar o processo, em vez de suposições baseadas apenas na aparência.
Escolher um fornecedor significa avaliar sua capacidade de transformar requisitos de engenharia em resultados de produção repetíveis. Uma cotação competitiva é importante, mas a qualidade das ferramentas, a estabilidade do processo, a comunicação e o suporte técnico também afetam o custo total de propriedade.
Ao avaliar um fabricante de moldagem por injeção de conectores, considere as seguintes questões:
A Qiren Electronics concentra-se em moldes de conectores plásticos de precisão e soluções personalizadas de moldagem por injeção. De acordo com as informações do produto, a empresa destaca uma capacidade de tolerância nominal de ±0,01 mm, uma taxa de rendimento relatada de até 99,2%, aço para moldes alemão, análise de fluxo de molde e gerenciamento de oficina integrado MES. Esses números devem ser confirmados em relação à geometria específica da peça, material, método de medição e condições de produção durante a avaliação do projeto.
Qiren também descreve suporte para otimização e atualizações de moldes durante o primeiro ano de uso do molde. Os compradores podem discutir esses recursos juntamente com os requisitos para seus próprios projetos de conectores, em vez de confiar apenas nas especificações gerais.
Para obter informações relacionadas à fabricação, visite a página do produto Connector Injection Molding ou explore o site de fabricação de moldes e componentes de precisão da Qiren.
É usado para fabricar caixas de conectores de plástico, corpos isolantes, suportes de terminais, invólucros de proteção e outros componentes que exigem geometria precisa e produção repetível. As aplicações típicas incluem eletrônicos automotivos, eletrodomésticos, automação industrial e dispositivos eletrônicos de consumo.
Não existe um material melhor para cada conector. PBT e náilon são escolhas comuns para muitas aplicações elétricas e mecânicas, enquanto LCP e PPS podem atender projetos com requisitos dimensionais ou térmicos exigentes. A seleção final depende do ambiente operacional do conector, das especificações elétricas, das cargas mecânicas e das metas de custo.
As tolerâncias alcançáveis dependem da geometria da peça, do comportamento da resina, da construção do molde, da estabilidade do processo e dos métodos de medição. A Qiren lista uma capacidade de tolerância nominal de ±0,01 mm para sua oferta de moldagem de precisão. Os compradores devem confirmar se esta tolerância é viável para cada característica crítica do seu projeto específico.
As causas comuns incluem manuseio inadequado de material, ventilação inadequada, parâmetros de processamento incorretos, resfriamento irregular, desgaste do molde e posicionamento impreciso da pastilha. Uma revisão estruturada do projeto, uma janela de processo controlada e um plano de inspeção baseado em riscos podem ajudar a identificar e reduzir esses problemas.
Sim. A moldagem por inserção pode encapsular ou suportar terminais metálicos dentro de um invólucro de conector de plástico. O processo requer posicionamento apropriado da pastilha, suporte do molde, compatibilidade de materiais e verificação do alinhamento e retenção do terminal.
Sim. A moldagem por injeção é adequada para produção repetível e de alto volume quando ferramentas, condições de ciclo, manuseio de materiais e inspeção são adequadamente controlados. Moldes multicavidades e automação adequada podem melhorar a produção, embora sua adequação dependa da complexidade e da demanda do produto.
Forneça o desenho de engenharia 2D, o arquivo CAD 3D, os requisitos pretendidos de resina ou material, tolerâncias críticas, demanda anual, ambiente de serviço esperado e quaisquer especificações funcionais ou regulatórias. Esclareça também se você precisa de fabricação de moldes, peças moldadas, moldagem por inserção ou uma solução combinada.
A moldagem por injeção de conectores combina ferramentas de precisão, seleção de materiais apropriados, processamento controlado e verificação de qualidade específica da aplicação. Cada decisão afeta a precisão do encaixe de um conector, a confiabilidade com que ele suporta os contatos elétricos e a consistência com que ele pode ser fabricado ao longo do tempo. Ao identificar antecipadamente dimensões críticas e estabelecer requisitos de inspeção claros, os desenvolvedores de produtos podem reduzir defeitos evitáveis e tomar decisões de fornecimento mais informadas.
A Qiren oferece fabricação de moldes de conectores de precisão e soluções de moldagem personalizadas para aplicações eletrônicas, automotivas, eletrodomésticos e industriais. Se você estiver desenvolvendo um novo conector ou melhorando um processo de produção existente,Contate-nospara discutir seus desenhos, requisitos de materiais, especificações de ferramentas e metas de produção. Trabalhe com a Qiren para avaliar uma solução prática de fabricação alinhada às necessidades de precisão, qualidade e entrega do seu projeto.